 18122930087
同样是一块金属板材,要加工出想要的形状,主流方式有三种:化学蚀刻、激光加工和冲压成型。它们各有擅长,也各有边界。选错了,要么成本高,要么精度达不到;选对了,事半功倍。这篇文章从原理、特点到适用场景,把三种方式一次讲清楚。
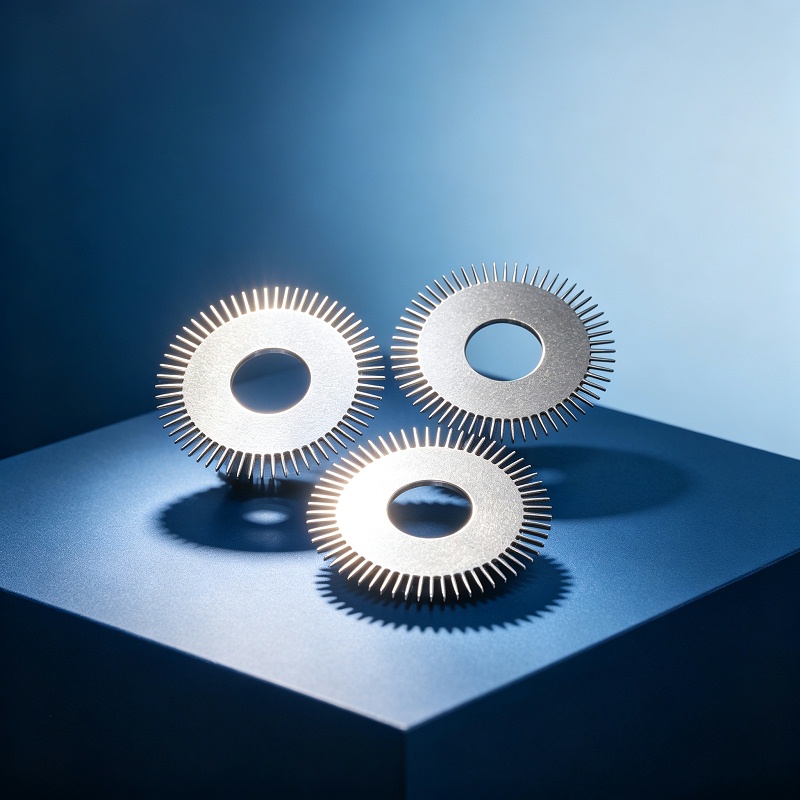
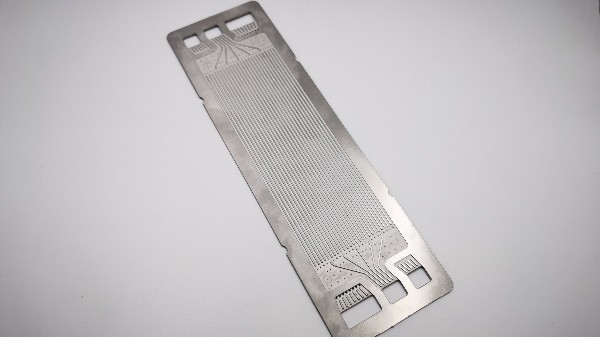
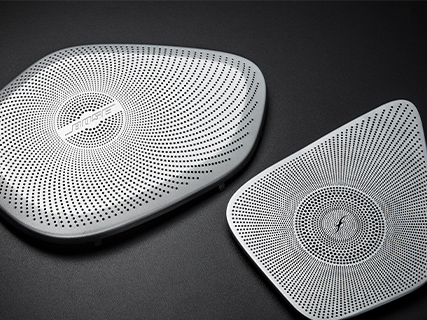
化学蚀刻依靠感光图形转移与药液腐蚀成型,不需要模具,图形可以随时修改。它的突出优势是薄料不变形、无毛刺、无应力,适合加工精密微孔、复杂平面图形与流道,精度可达 0.01mm。图形越复杂、越精密,蚀刻的优势越大。
激光加工通过高能光束切割或刻蚀材料,同样无需模具,适合快速打样和小批量加工,也能处理较厚的板材。但激光属于热加工,切割边缘会产生热影响区与毛刺,薄料容易变形,微孔与高密度图形的加工能力相对受限,部分场景需要二次后处理。
冲压依靠模具一次成型,速度最快,是简单平面件大批量生产的常用选择。但开模费用高、周期长,微孔、复杂图形与薄料精密结构加工受限,且容易产生毛刺,需要配套去毛刺工序。专精科技拥有 122 台高精密冲床与 23 台精密油压机( 25~500T),可承接大批量冲压需求。
|
对比维度 |
化学蚀刻 |
激光加工 |
冲压成型 |
|
加工原理 |
化学药液选择性腐蚀 |
高能光束热切割 |
模具冲裁成型 |
|
模具需求 |
无需模具 |
无需模具 |
需要开模 |
|
毛刺与应力 |
无毛刺、无应力 |
有热影响区与毛刺 |
易产生毛刺与应力 |
|
精度表现 |
可达 0.01mm |
精度较高,微孔受限 |
取决于模具精度 |
|
小批量成本 |
较低 |
较低 |
高(需分摊开模费) |
|
大批量成本 |
低 |
较高 |
低(单位成本优势明显) |
|
典型产品 |
喇叭网、双极板、引线框架 |
板材切割、厚料件 |
简单平面件 |
简单判断:大批量、形状简单,优先考虑冲压;小批量、厚板材、快速验证,激光更灵活;需要精密微孔、复杂图形、薄料、无毛刺,化学蚀刻是更合适的选择。三种方式也常组合使用,例如先蚀刻后冲压、蚀刻后激光修边。
拿不准选哪种工艺?专精科技提供蚀刻、冲压、PVD、喷油、焊接、激光六种工艺一站式服务,工程师可结合图纸给出工艺建议。
广东专精汽车零部件制造有限公司 版权所有备案号:粤ICP备2021141461号-1技术支持:牛商股份(股票代码:830770)百度统计

 联系热线18122930087