
 18122930087

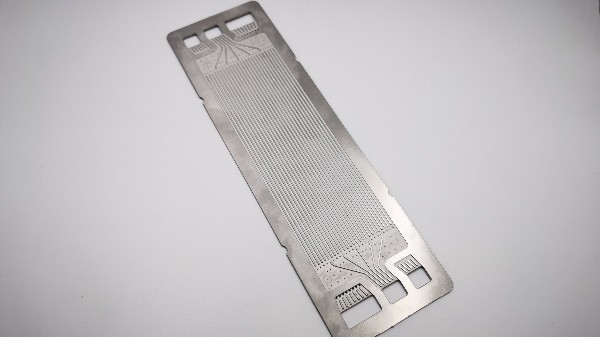
同一套双极板流场图纸发出去,冲压报的单片价通常只有蚀刻的一半上下。但这两份报价不能直接对比:冲压那份一般不含模具费,蚀刻那份已经把菲林和工艺调试包进去了,两个工艺的区别就在这里。双极板冲压工艺划不划算、怎么选,取决于一个变量——你的年用量,以及它摊出来的单件成本。
模具费是这盘账里唯一的大钱。行业公开报价里,一套中等复杂度的双极板冲压模具在几十万元量级,流道越深越密,价格越往上走。关键是这笔钱固定,做 1000 片和做 10 万片都是这个数,只能靠产量摊薄。蚀刻加工没有硬模,图形通过菲林转移,改一版只是重出一版菲林,费用和周期都不在一个量级。一个靠摊薄、一个靠均摊,这就是两种工艺价格随产量反向变化的原因。
各自的坑也很明确。双极板冲压工艺怕两件事:设计没定型,模具开下去改一次图形就是改模甚至重开,周期按周算、费用按万算;流道太深,不锈钢薄板回弹摆在那,深宽比做不大,冲压件流道深度公差通常在 ±0.05mm 量级。蚀刻怕超大批量加长期不改版,它靠药水同时向下和向侧走,蚀刻件的流道截面因此变梯形,通气量得按梯形校核,金属又是被溶解掉的,材料利用率低于冲压。
判断标准就四条:
1. 年用量在 4 万片以下。这个区间蚀刻的总成本更轻,不值得押一套模具。
2. 设计还没冻结。预计还要改版三次以上就先别开模,改模的钱比打样贵得多。
3. 流道深度接近或超过板厚的一半。冲压在这里会碰到回弹和减薄的极限,蚀刻反而更稳。
4. 需要双面不同的流道图形。蚀刻双面同步喷淋一次成型;冲压一般要做两片半板再焊成一体。
双极板冲压工艺的分界点,一个除法就够:模具费 ÷ 单片差价。假设模具 24 万元、冲压单片加工费比蚀刻低 6 元,分界点正好 4 万片——年用量低于 4 万片,蚀刻的总账更轻;高于 4 万片,冲压开始占优。所以要问的不是"哪个工艺便宜",而是"年用量落在分界点哪一侧"。冲压件通常还要加焊接和检漏两道,如果蚀刻一次成型能省掉这两道,分界点还会往小批量方向移动。
算这种账最怕两种情况分开比:冲压一家报、蚀刻另一家报,报价口径、材料标准、表面处理范围都不一样,比出来的结论是假的。专精快蚀刻可以直接给口径统一的两版报价——集团有 18 条精密蚀刻自动生产线,同时有 100 多台冲压焊接设备,其中冲床约 85 台、60 吨到 200 吨的单冲与连续冲都齐,同一套图纸两条路线各算一版——做精密金属蚀刻的厂家能这么比的并不多。
问:双极板为什么不能直接用冲压把成本做低?答:能,但要等设计冻结、年用量过线。不少项目死在"先开模试试"上,改三次版之后,模具费和周期已经超过整个打样预算。
问:蚀刻是不是只能做样品?答:不是。蚀刻精度 ±0.01mm,可加工厚度 0.04mm–2.0mm,常规 24 小时内出样品,专精快蚀刻的 18条产线日产能可以做到百万片级。
手上有双极板或流道件要定工艺,先把图纸发来做一次工艺评估,两条路线各出一版报价并排看,再决定开不开模。

广东专精汽车零部件制造有限公司 版权所有备案号:粤ICP备2021141461号-1技术支持:牛商股份(股票代码:830770)百度统计




 联系热线18122930087

