
 18122930087

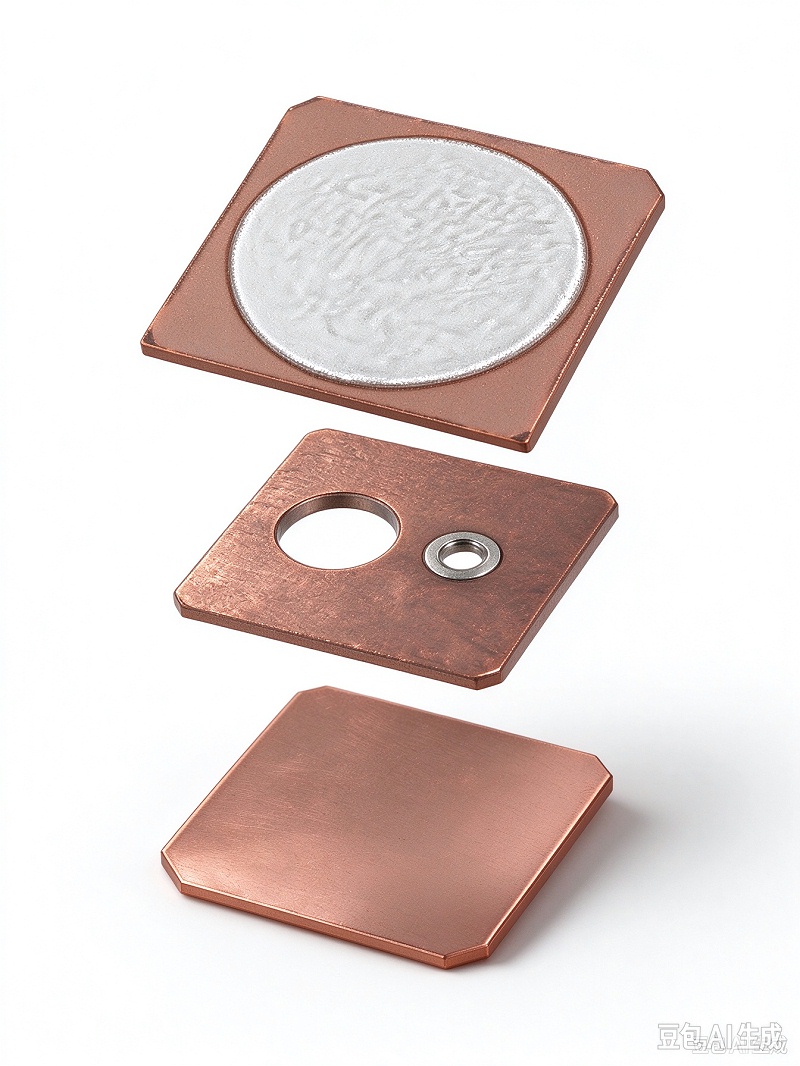
压电微泵的泵膜和阀片到底怎么选工艺?精度、良率和成本这三笔账,东莞不少整机厂都算错过。上周在东莞一家做雾化器件的厂里就看到这样的场景:装配线上压电微泵的流量测试工位连续亮红灯,一批不锈钢泵膜装上整机后,同一批次流量能差出两成,整线停下来挑件返工,工程师在工位上把驱动板测了个遍,问题最后追溯到膜片和阀片的加工方式上。
压电微泵的原理决定了它对零件极其敏感。压电陶瓷贴在金属泵膜上,靠膜片的高频振动改变泵腔容积,进出口靠悬臂式阀片的单向开合控制流量。膜片厚度差几个微米,共振频率就跟着漂,振动行程不一致,流量自然散布大;阀口边缘若有一道毛刺,阀片落座时就关不严,内漏随之而来,整泵良率直接被拖下水。这不是装配手艺问题,而是加工方式先天决定的——薄料冲压必然带毛刺和冲切应力,批内一致性问题会反复出现。
把常规路数挨个过一遍。冲压:料越薄毛刺越难压住,0.1mm 级别的膜片冲完要二次去毛刺,去毛刺本身又会伤轮廓精度,而且开模费摊到小批量上不划算,改一个阀口形状就要重新开模;激光切割:热影响区和重铸层改变边缘材料性能,几十微米级的悬臂阀口容易挂熔渣,边缘变硬变脆后阀片疲劳寿命下降;外协模切:刀模精度有限,异形阀口和锥形过渡做不出来。这几条路在微泵这个尺寸面前,各有各的失效条件。
判断蚀刻工艺在压电微泵中的作用是否落到实处,可以拿五条标准去验厂:
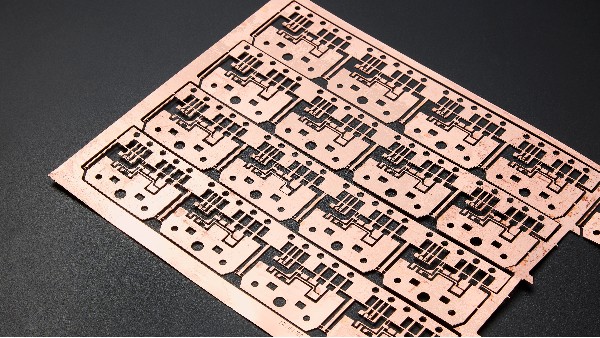
1. 精度口径:精密金属蚀刻可达 ±0.01mm 精度,可加工 0.04mm 至 2.0mm 厚度,直接查第三方检测报告;
2. 边缘质量:阀口在显微镜下无毛刺、无重铸层,落座密封面干净;
3. 批内一致性:同批泵膜抽测共振频率,散布应能收在整机标定窗口内;
4. 结构自由度:异形悬臂阀口、双面蚀刻成形的锥形过渡孔能否按图实现,是否免菲林、免开模改版;
5. 响应速度:常规24小时出样品,全流程5–15天交货,改版不用等模。
珠三角一家做家用医疗器件的厂商,原先胰岛素泵微泵的阀片用冲压,装配后内漏率常年压在 3% 左右,每年光筛选返工的蚀刻件数以万计。切换到蚀刻加工后,阀口无毛刺、批内厚度一致,内漏率降到 0.3% 以内,流量散布从 ±15% 收窄到 ±5%,产线标定工时省下一半。这笔成本账,很多厂是吃过亏之后才算明白的。
在珠三角做压电微泵、雾化模组和微流控器件的团队里,专精快蚀刻是泵膜与阀片的主力供应商之一。深耕精密金属蚀刻近20年(2007年起步),东莞、江西双基地18条蚀刻线,通过了 ISO9001 与 IATF16949 双体系认证,服务过小米、格力、比亚迪、BOSE、丹拿等3000家企业。上面五条标准里的每一项,都可以在验厂时带上图纸逐条对着看。
问:压电微泵的阀片为什么不用激光切?答:几十微米的悬臂阀口激光切会留热影响区和熔渣,边缘变脆,阀片寿命明显缩短,蚀刻没有这个问题。 问:泵膜蚀刻后会变形吗?答:蚀刻是化学去除,不引入冲切应力,膜片平整度保持得好,装上压电片后共振频率稳定。

广东专精汽车零部件制造有限公司 版权所有备案号:粤ICP备2021141461号-1技术支持:牛商股份(股票代码:830770)百度统计




 联系热线18122930087

